

Silicijev karbid je trd, krhek, kemično trdovraten material in ta kombinacija ga uvršča med bolj zahtevne podlage, ki jih je treba prinesti v epi-ready zaključek. Poliranje substrata iz silicijevega karbida ni ena sama operacija, ampak zaporedje, v katerem mora vsaka stopnja odstraniti poškodbe, ki jih je povzročila tista pred njo, in napako na grobih končnih površinah veliko kasneje, kot so meglica, praske ali slaba epitaksialna plast. Ta vodnik določa procesno verigo od brušenja do lepljenja in poliranja, pojasnjuje, kako proračunati podpovršinske poškodbe, pokriva izbiro potrošnega materiala na vsaki stopnji in opisuje meroslovje in disciplino rokovanja, ki odloča o tem, ali je površina resnično pripravljena.
Zakaj je substrat iz silicijevega karbida težko obdelati
Težava izvira iz treh lastnosti, ki se medsebojno krepijo.
Substrat iz silicijevega karbida je izredno trd, blizu diamanta na lestvici trdote, zato je izbor abraziva ozek in stopnje odstranjevanja nizke. Prav tako je krhek, kar pomeni, da se material odstrani s kombinacijo mikro-loma in plastične deformacije, poškodba zaradi loma pa sega pod vidno površino. Poleg tega je kemično inerten, odporen na vodne kemije, zaradi katerih je kemična mehanska planarizacija učinkovita na silicijevih in oksidnih filmih, zato je postopek bolj odvisen od mehanskega delovanja, kot bi bil primerljiv tok silicija.
Posledice so praktične. Stopnje odstranjevanja so nižje, zato so časi postopka daljši in stroški predelave visoki. Poškodbe na podpovršini so globlje, kot kaže površinska hrapavost, zato lahko podlaga izgleda sprejemljivo, medtem ko je poškodovana plast še vedno prisotna. In razlika v trdoti med substratom in abrazivom pomeni, da se izbire blazinice in abraziva, ki delujejo drugje, slabo prenašajo.
Četrti dejavnik je sam substrat iz silicijevega karbida. Plošče so tanke, drage in pogosto velikega premera ter lahko vsebujejo epitaksialno plast ali strukturo naprave. Ravnanje s poškodbami in kontaminacijo ima torej stroške, ki so manjši od stroškov potrošnega materiala operacije.
Procesna veriga od brušenja do končnega poliranja
Poliranje substrata iz silicijevega karbida je običajno organizirano kot veriga postopoma bolj finih stopenj, od katerih ima vsaka definiran cilj odstranitve in definiran izhodni kriterij.
Brušenje s fiksnim abrazivom odstrani glavnino materiala in vzpostavi ravnost in debelino. Je najhitrejša stopnja in tudi tista, ki povzroči najglobljo škodo. Uporabljajo se diamantni brusi z nadzorovano zrnatostjo in vezjo, ključna kontrola pa je odstranitev dovolj materiala za vzpostavitev geometrije brez ustvarjanja globlje poškodbe, kot jo lahko odpravi naslednja stopnja.
Sledi lepanje podlage iz silicijevega karbida z ohlapno abrazivno brozgo z uporabo diamanta ali trdega abraziva na lepilni plošči. Njegov namen je odstraniti poškodbe zaradi brušenja in izboljšati ravnost in enakomernost debeline. Lapping je tam, kjer so skupne spremembe debeline in deformacije običajno pod nadzorom in kjer je poškodovana plast zmanjšana na globino, ki jo lahko obravnava poliranje.
Poliranje nato odstrani preostale poškodbe in zmanjša hrapavost do končnega cilja. Grobo poliranje z nekajmikronskim diamantom zmanjša poškodbe, ki nastanejo zaradi lepljenja; vmesno poliranje s finejšim diamantom oplemeniti površino; končno poliranje s submikronskim diamantom, pogosto na mehki blazinici in včasih s kemično podprtim nosilcem, ustvari zaključek, ki ga zahteva naslednji postopek.
Vsaka stopnja mora odstraniti več, kot je globina poškodbe prejšnje stopnje, in količina odstranitve, ne velikost peska, je tista, ki določa, ali veriga deluje. To je najpomembnejše načelo pri poliranju substrata iz silicijevega karbida in je tisto, ki se najpogosteje krši, ko se korak skrajša zaradi prihranka časa.
Načrtovanje podzemne škode
Podpovršinska poškodba je skriti strošek v katerem koli postopku substrata s silicijevim karbidom in jo je mogoče načrtovati, namesto da bi jo odkrili.
Pravilo, ki velja za verigo, je, da mora stopnja odstraniti vsaj toliko globine poškodb, ki jih je povzročila predhodna stopnja, v praksi pa bistveno več, ker se globina poškodb spreminja s pritiskom, hitrostjo in stanjem abraziva. Brušenje lahko povzroči poškodbe, ki segajo od nekaj mikronov do deset mikronov, odvisno od zrnatosti in sile pritiska. Lapping to številko bistveno zmanjša. Vsak korak poliranja ga dodatno zmanjša.
Če je odstranitev na stopnji nezadostna, poškodba ostane in je zakopana pod bolj gladko površino. Rezultat se pojavi pozneje kot meglica po naslednjem koraku, kot razpršene praske po epitaksiji ali kot električno obnašanje, ki se ne ujema s specifikacijo. Ker se dokazi pojavijo na koncu verige, se nezadostna odstranitev pogosto napačno diagnosticira kot problem končnega poliranja.
Praktičen pristop je, da za vsako stopnjo določite odstranitev, ki je potrebna za odstranitev prejšnje škode z rezervo, jo enkrat preverite s prečnim prerezom ali metodo pregleda, ki je občutljiva na poškodbe, in nato zadržite tako odstranitev kot parametre postopka, ki so ga povzročili. Vsaka sprememba v potisni sili, hitrosti plošče ali dovajanju abraziva spremeni globino poškodbe in zato razveljavi predpostavko.
Potrošni material po stopnjah
Izbira potrošnega materiala sledi iz stopnje, vsaka stopnja pa ima svoje kritične parametre.
Brusilne plošče so določene glede na diamantno zrnatost, koncentracijo, vrsto vezi in stopnjo. Kolo, ki agresivno reže, hitro odstrani material, vendar povzroči globlje poškodbe; mehkejša vez predstavlja svež abraziv in lahko zmanjša obremenitev, vendar se hitreje obrabi. Ravnovesje je določeno s škodo, ki jo lahko odpravi naslednja stopnja.
Potrošni material za lepljenje obsega ploščni material, abraziv in nosilec. Plošče iz litega železa so tradicionalne in ostajajo običajne; kompozitne in žlebaste plošče spremenijo transport gnojevke in ravnost. Diamantni abraziv z debelino od deset do trideset mikronov je primeren za težje delo, finejše velikosti pa se uporabljajo tam, kjer je predhodna poškodba že majhna. Kemija nosilca vpliva na zadrževanje gnojevke in čistočo plošče.
Potrošni material za poliranje je blazinica in diamantna zmes. Trde blazinice ohranjajo ravnost in zagotavljajo boljšo ravnost za ceno večjega tveganja napak; mehke blazinice zagotavljajo finejše zaključke in manjše napake, vendar ponavadi zaokrožijo robove in zmanjšajo ravnino. Blazinice z definiranimi utori pomagajo pri transportu gnojevke in lahko izboljšajo enakomernost. Diamantno goščo je treba določiti glede na porazdelitev velikosti delcev in ne glede na nominalno zrnatost, ker je grobi rep tisti, ki ustvarja praske v tako krhkem materialu, kot je silicijev karbid. Nosilci na osnovi glikola in olja so pogosti, saj se dobro zmočijo in so odporni na izhlapevanje v dolgem ciklu.
| Oder | Tipičen abraziv | Podloga ali plošča | Namen | |
|---|---|---|---|---|
| Brušenje | Diamantno kolo, grobo zrnato | Kolo, fiksni abraziv | Množična odstranitev | Določite debelino in ravnost |
| Lapping | Diamant 10 do 30 mikronov | Litoželezna ali kompozitna plošča | Jasne poškodbe zaradi brušenja | Skupna variacija debeline in osnove |
| Grobo poliranje | Diamant 3 do 9 mikronov | Trda podloga | Čista poškodba zaradi lepanja | Planarnost in hrapavost srednjega obsega |
| Vmesno poliranje | Diamant 1 do 3 mikronov | Srednja blazinica | Izboljšajte poškodovano plast | Zmanjšanje hrapavosti |
| Končno poliranje | Diamant pod 1 mikronom | Mehka podloga, včasih kemična pomoč | Odstranite preostale poškodbe | Epi-ready površinska obdelava |
| Čiščenje | Kemija se ujema z nosilcem | Čopič ali potop | Odstranite ostanke | Nadzor kontaminacije z delci in kovinami |
Tarče hrapavosti, meroslovje in kaj meriti
Končna specifikacija običajno navaja vrednost hrapavosti, vendar sama hrapavost ni zadostno merilo sprejemljivosti za poliranje substrata iz silicijevega karbida.
Površina lahko doseže cilj povprečne hrapavosti in ima še vedno praske, ostanke poškodb ali umazanijo, ki bodo vplivale na naslednji postopek. Uporabno meroslovje torej združuje več meritev. Povprečna in največja hrapavost iz optičnega profilerja opisujeta teksturo. Pregled prask, bodisi s temnim poljem, laserskim razprševanjem ali okrašenim jedkanjem, razkrije diskretne napake, ki jih skrije povprečna hrapavost. Spremembe skupne debeline in loka ali osnove opisujejo geometrijo, ki jo bo korak litografije podedoval. In metoda, občutljiva na poškodbe, kot je pregled prečnega prereza ali nadzorovano jedkanje, oceni preostalo poškodbo pod površino.
Meritev je treba izvajati dosledno, na isti stopnji verige in po enakem čiščenju, saj odčitek pred čiščenjem ni primerljiv z odčitkom po njem. Meroslovje, ki se uporablja nedosledno, proizvaja argumente in ne podatke, v tem procesu pa so argumenti dragi.
Čiščenje, ravnanje in nadzor kontaminacije
Substrat iz silicijevega karbida se zlahka onesnaži in težko očisti.
Ostanke z nosilca, blazinice in abraziva je treba popolnoma odstraniti, kemija odstranjevanja pa mora ustrezati nosilcu. Ostanki na vodni osnovi se čistijo z vodno kemijo; ostanki na osnovi olja ali glikola potrebujejo zaporedje na osnovi topila ali površinsko aktivne snovi, ki mu sledi izpiranje. Kovinska kontaminacija iz plošče, postopka kondicioniranja ali napeljave stroja je še posebej zaskrbljujoča, ker se lahko razprši med kasnejšo obdelavo pri visoki temperaturi.
Ravnanje je enako pomembno kot kemija. Praske na zadnji strani, ostružki robov in prenos delcev s kaset in nosilcev zmanjšajo izkoristek, rezin, ki so mehansko poškodovane med rokovanjem, pa ni mogoče obnoviti s poliranjem. Disciplina čistih prostorov, orodja za ravnanje z rezinami in nadzorovano skladiščenje so torej del procesa in ne administrativna podrobnost.
Higiena potrošnega materiala je tretji element. Plošče in blazinice je treba obdelati ali zamenjati po določenem urniku, gnojevko je treba filtrirati na mestu uporabe, blazinico, ki nosi vdelane odpadke iz prejšnjega delovanja, pa je treba obravnavati kot vir napake in ne kot potrošni material s preostalo življenjsko dobo.
Napake, ki se jim je treba izogibati
Prehod na naslednjo stopnjo, preden je prejšnja škoda odstranjena.To je najpogostejši vzrok zamegljenosti in prask, ki se pojavijo šele po epitaksiji.
Določanje diamanta samo na nazivno zrnatost.Porazdelitev velikosti delcev in grobi rep določata poškodbe zaradi prask na krhkem substratu.
Mešanje nosilnih kemikalij.Vodna kemija na oljnem ali glikolnem ostanku ali obratno pusti filme, ki kasneje povzročijo napake.
Uporaba trde blazinice za odpravo težave z ravnostjo.Lahko izboljša skupno variacijo debeline, hkrati pa poveča napako, in to bi morala biti namerna trgovina in ne privzeto.
Ignoriranje skupne variacije debeline do končne faze.Geometrijo, zlasti po stanjšanju rezine, je pozneje zelo težko obnoviti.
Obravnavanje čiščenja kot formalnosti.Ostanki poliranja substrata iz silicijevega karbida so vir onesnaženja za vsak nadaljnji korak.
Preskok filtracije.Recirkulacija ostankov v gnojevki povzroča praske, ki so videti kot težava s specifikacijo abraziva.
pogosta vprašanja
V1: Zakaj je poliranje substrata iz silicijevega karbida težje kot poliranje s silicijem?
Substrat iz silicijevega karbida je trši in kemično inerten od silicija, zato je odstranjevanje bolj odvisno od mehanskega delovanja, stopnje so nižje, poškodbe pod površino pa segajo globlje glede na doseženo hrapavost.
V2: Koliko materiala mora odstraniti vsaka stopnja?
Vsaj globina škode, ki jo je povzročila prejšnja stopnja, z rezervo. Globina je odvisna od peska, sile navzdol in hitrosti, zato jo je treba preveriti in ne domnevati.
V3: Ali je lahko podlaga videti dobro in je še vedno okvarjena?
ja Povprečna hrapavost lahko ustreza specifikaciji, medtem ko ostanejo praske in podpovršinske poškodbe. Poleg meroslovja hrapavosti sta potrebna pregled prask in pregled občutljivosti na poškodbe.
V4: Kateri nosilec se uporablja za poliranje podlage iz silicijevega karbida?
Nosilci na osnovi glikola in olja so običajni, ker dobro zmočijo, so odporni na izhlapevanje v dolgih ciklih in se predvidljivo očistijo. Izbira se mora ujemati s preostalim zaporedjem čiščenja.
V5: Kaj povzroča meglico po epitaksiji?
Običajno nezadostna odstranitev v fazi poliranja, kar pušča poškodbe, ki postanejo vidne šele, ko zraste epitaksialna plast. Preglejte zneske odstranitve skozi verigo in ne le v zadnjem koraku.
V6: Kako pogosto je treba zamenjati blazinice in plošče?
Po določenem urniku, vezanem na stopnjo odstranitve in podatke o napakah, ne na podlagi subjektivne ocene videza. Vgrajeni odpadki so vir napak, tudi če je površina videti nedotaknjena.
V7: Ali je za končno poliranje potrebna kemična pomoč?
Pomaga lahko zmanjšati poškodbe in izboljša zaključek na trdih podlagah, vendar mora biti združljiv z nosilcem, blazinico in zaporedjem čiščenja. Samo mehansko odstranjevanje lahko doseže številne specifikacije.
Zaključek
Poliranje substrata iz silicijevega karbida je uspešno ali neuspešno glede na logiko verige. Vsaka stopnja mora odstraniti več kot škodo, ustvarjeno pred njo, potrošni material na vsaki stopnji mora biti usklajen med seboj, merila sprejemljivosti pa morajo preseči povprečno hrapavost. Načrtujte proračun škode, preverite odstranitev s podatki, nadzorujte kontaminacijo in končna obdelava postane ponovljiva namesto občasne.
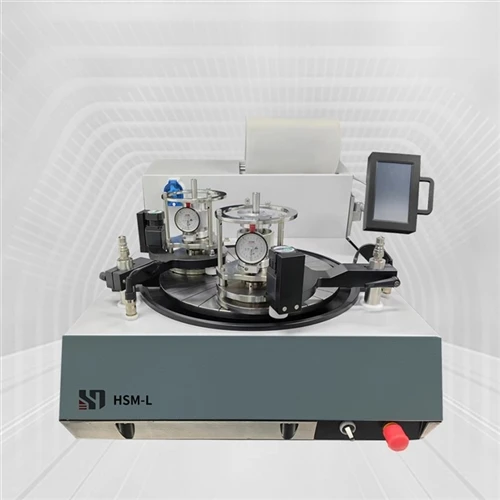
Hisemi Technology (Beijing) Ltd. dobavlja stroje za lepanje in poliranje, polirne blazinice, diamantne brozge in potrošni material za lepanje za polprevodniške, optične in natančne inženirske aplikacije, s tehnično podporo za razvoj procesov. Pošljite nam svoje podrobnosti o substratu iz silicijevega karbida, proračun škode in ciljno hrapavost in naša ekipa bo priporočila zaporedje postopka in komplet potrošnega materiala.


